Weishuo, Ningbo Weishuo Moulding and Plastic Products Co., Ltd., se spécialise dans les solutions de moules de précision pour les applications exigeantes de fabrication de plastique. UNMoulage par injection de précision pour petits boîtiers de télécommande à grande cavitéaide les fabricants à produire des boîtiers électroniques cohérents, attrayants et parfaitement ajustés tout en prenant en charge une production efficace à haut volume. En combinant une conception de cavité équilibrée, des systèmes de canaux chauds optimisés, un usinage de précision et des mécanismes d'éjection fiables, les fabricants peuvent améliorer la cohérence dimensionnelle, la qualité de surface et les performances d'assemblage.
Les petits boîtiers de télécommande peuvent paraître simples, mais leur production implique plusieurs défis techniques interconnectés. Les parois minces, les ouvertures étroites pour les boutons, les structures à encliquetage, les surfaces décoratives et les cavités multiples nécessitent tous une conception minutieuse des moules. Un moule d’injection de précision efficace doit répartir uniformément le plastique fondu, contrôler le retrait, maintenir la précision dimensionnelle et libérer les pièces finies sans déformation.
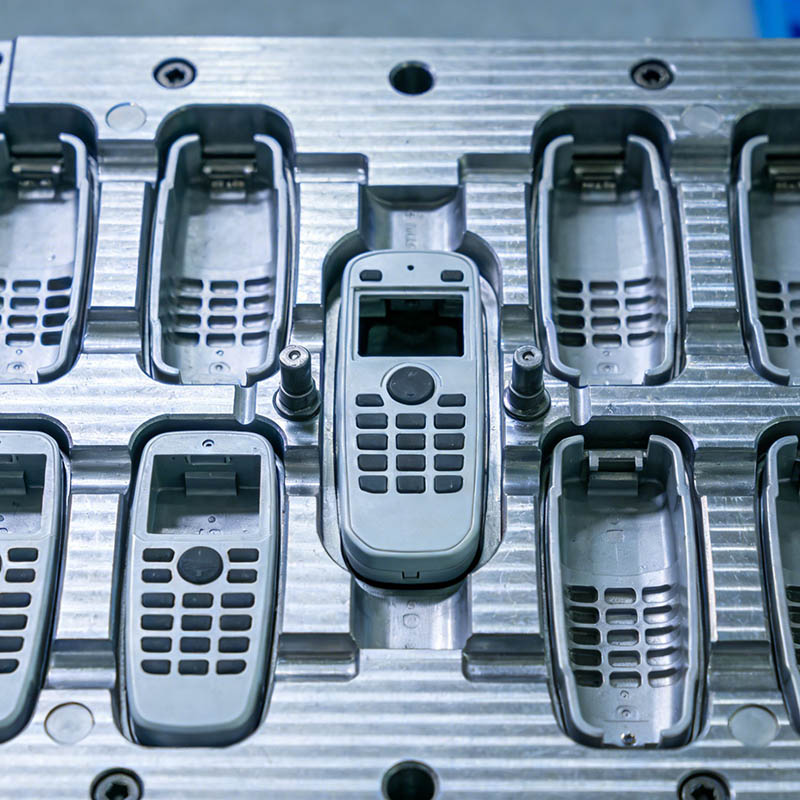
Un moule d'injection à grande cavité est un système d'outillage conçu pour produire plusieurs pièces en plastique au cours d'un seul cycle d'injection. Pour les boîtiers de télécommande, cette approche peut augmenter la production par cycle, réduire le coût de moulage alloué à chaque composant et prendre en charge des commandes de production importantes.
Un ensemble de télécommande typique peut contenir un boîtier supérieur, un boîtier inférieur, un couvercle de batterie, des supports de boutons et d'autres composants internes. En fonction de la conception du produit, des exigences de production et de la géométrie des composants, les fabricants peuvent développer des moules dédiés pour des pièces individuelles ou évaluer des configurations multi-empreintes adaptées à leur stratégie de production.
L'objectif principal d'unMoulage par injection de précision pour petits boîtiers de télécommande à grande cavitéil ne s’agit pas simplement de maximiser le nombre de cavités. Il s'agit d'atteindre un équilibre pratique entre le rendement, la cohérence dimensionnelle, le temps de cycle, l'investissement en outillage et les exigences de maintenance.
Par exemple, l'ajout de cavités supplémentaires peut augmenter le rendement théorique, mais uniquement lorsque le système de canaux, la disposition de refroidissement, la ventilation et les mécanismes d'éjection fonctionnent de manière cohérente dans tout le moule. Une conception déséquilibrée peut produire des poids de pièces différents, un remplissage incomplet ou une variation dimensionnelle entre les cavités.
Pour les fabricants de produits électroniques grand public, de commandes d'appareils électroménagers et de télécommandes industrielles, une ingénierie de moules réussie commence par la relation entre la géométrie des pièces et les objectifs de production.
Les petits boîtiers en plastique nécessitent un contrôle minutieux car des défauts de moulage relativement mineurs peuvent affecter à la fois l'apparence et l'assemblage. Un boîtier peut sembler acceptable à première vue, mais échouer lors de l'installation du bouton, du vissage ou de l'assemblage final du produit.
Les boîtiers de télécommande comprennent souvent des bossages à vis, des broches de positionnement, des clips à clipser, des compartiments à piles et des bords d'accouplement étroits. Ces caractéristiques doivent rester dans les tolérances dimensionnelles convenues pour permettre un assemblage cohérent.
Les ingénieurs doivent tenir compte du retrait du matériau, de la température du moule, de la pression de compactage et des différences de refroidissement lors de la détermination des dimensions de la cavité. Les exigences de tolérance doivent être basées sur la fonction de chaque élément plutôt que d'appliquer la même tolérance à chaque surface.
Dans un moule à grande cavité, chaque cavité doit recevoir un volume approprié de plastique fondu dans des conditions de traitement comparables. Les différences de longueur des canaux, de géométrie des portes, de résistance à l'écoulement ou de température peuvent créer des variations d'une cavité à l'autre.
Une disposition équilibrée des coureurs et un positionnement approprié des portes aident à réduire ces différences. L'analyse du flux de moule peut également identifier les problèmes potentiels de remplissage avant que l'outillage ne soit terminé.
Les boîtiers de télécommande sont des composants visibles destinés au consommateur. Les marques d'écoulement, les lignes de soudure, les marques d'évier, les bavures, les rayures et la texture inégale peuvent affecter la qualité perçue du produit.
Les exigences en matière de surface doivent être établies tôt. Les surfaces brillantes, les textures mates, les motifs à grain fin et les finitions décoratives peuvent nécessiter différentes stratégies d'usinage et de polissage des cavités.
Des sections à paroi mince et une épaisseur de paroi inégale peuvent entraîner un retrait différentiel. Si un boîtier est éjecté avant d’avoir une stabilité dimensionnelle suffisante, il peut se plier ou développer des défauts liés aux contraintes.
Une épaisseur de paroi uniforme, un refroidissement efficace, des angles de dépouille appropriés et des composants d'éjecteur bien positionnés contribuent à réduire ces risques.
Un moule de précision fiable intègre plusieurs caractéristiques de conception dans un système coordonné. Les éléments les plus importants dépendent de la géométrie du boîtier, de la sélection de résine, des attentes esthétiques et du volume de production attendu.
La cavité et le noyau déterminent la géométrie externe et interne du composant moulé. L'usinage CNC, l'usinage par électroérosion (EDM) et les méthodes de finition appropriées peuvent produire des détails complexes tels que des rainures étroites, des bossages de vis, des ouvertures pour boutons et des éléments d'encliquetage.
Les dimensions critiques doivent être identifiées lors de l’examen de la conception. Ceux-ci peuvent inclure le périmètre du boîtier, les surfaces de contact, les positions des boutonnières, les caractéristiques de montage et les interfaces du couvercle de la batterie. Les plans d'inspection peuvent alors se concentrer sur les dimensions qui affectent directement l'assemblage et le fonctionnement du produit.
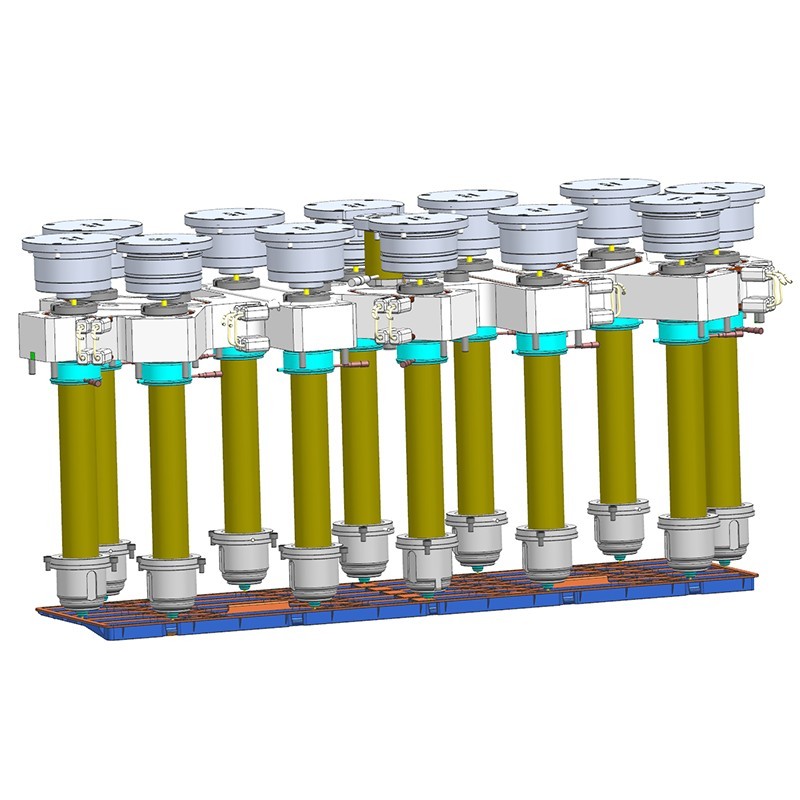
Les systèmes à canaux chauds peuvent contribuer à réduire les déchets des canaux froids et à assurer une distribution efficace des matériaux dans des applications multi-empreintes appropriées. Cependant, les performances dépendent de la résine, de la disposition de la cavité, du type de porte, du contrôle de la température et de la stratégie de maintenance.
Pour les petits boîtiers électroniques, les emplacements des portes doivent être choisis pour équilibrer l’efficacité de remplissage avec les exigences esthétiques. Des portails mal positionnés peuvent créer des marques visibles ou favoriser des lignes de soudure dans les zones sensibles.
Le cas échéant, le déclenchement séquentiel des vannes peut fournir un contrôle supplémentaire sur le débit de matière fondue. Son adéquation doit être évaluée en fonction de la géométrie de la pièce, du volume de production et du coût de l'outillage.
Le refroidissement influence le temps de cycle, le retrait, le gauchissement et la stabilité dimensionnelle. Une disposition de refroidissement bien conçue permet d'évacuer la chaleur de manière plus uniforme des différentes régions du composant moulé.
Les canaux de refroidissement doivent être prévus autour de l'épaisseur des parois, des bossages, des nervures et d'autres éléments susceptibles de retenir la chaleur. La simulation et le moulage d’essai peuvent aider à identifier les domaines nécessitant une optimisation plus poussée.
Les petits boîtiers peuvent contenir des nervures profondes, des détails en retrait ou des clips délicats qui compliquent le dégagement des pièces. Des broches d'éjection, des manchons, des élévateurs ou des curseurs correctement positionnés peuvent permettre un démoulage fiable là où la géométrie l'exige.
Une ventilation efficace est tout aussi importante. L'air emprisonné peut provoquer un remplissage incomplet ou des marques de brûlure, en particulier près des extrémités des chemins d'écoulement. La ventilation doit être conçue avec soin pour évacuer l’air sans créer de flash inacceptable.
La sélection des matériaux affecte directement la résistance du boîtier, la résistance aux chocs, la stabilité dimensionnelle, l'apparence de la surface et le comportement de traitement. La résine appropriée dépend de l'environnement d'exploitation du produit et des exigences de performances.
Ces matériaux ne sont pas interchangeables sans examen technique. Chaque résine a son propre comportement de retrait, sa fenêtre de traitement par fusion, sa sensibilité à l'humidité et ses caractéristiques de surface. Le renforcement en fibre de verre, les additifs ignifuges ou les colorants peuvent influencer davantage la conception et le traitement des moules.
Les fabricants doivent également définir la finition requise avant le début de l'usinage. Le polissage miroir, les surfaces texturées et les motifs gravés peuvent modifier le processus d'outillage et le comportement de démoulage de la pièce moulée.
Pour plus d'informations sur la conception du boîtier de télécommande, consultez cette référence de boîtier en plastique de télécommande personnalisée et évaluez les options de matériaux et de finition par rapport à vos propres spécifications de produit.
Le choix d’une configuration de moule nécessite d’évaluer bien plus que le nombre d’empreintes. Le tableau suivant résume les considérations de conception courantes pour un projet de boîtier de télécommande de précision.
| Facteur de conception | Objectif principal | Avantage potentiel | Point clé de l’évaluation |
|---|---|---|---|
| Configuration de la cavité | Déterminer les pièces produites par cycle | Rendement plus élevé lorsque le processus est équilibré | Demande de production, capacité de la presse et budget d'outillage |
| Disposition des coureurs et des portails | Distribuer du plastique fondu | Remplissage plus cohérent de la cavité | Perte de pression, marques de seuil et équilibre de la cavité |
| Canaux de refroidissement | Contrôler l’évacuation de la chaleur | Stabilité dimensionnelle et efficacité de cycle améliorées | Uniformité de la température et temps de refroidissement |
| Finition de la surface de la cavité | Obtenir l'apparence spécifiée | Brillance ou texture plus homogène | Normes cosmétiques et performances de libération |
| Mécanisme d'éjection | Libérer les composants moulés | Moins de défauts liés à l'éjection | Géométrie de la pièce, dépouille et positionnement de l'éjecteur |
| Inspection de précision | Vérifier les dimensions critiques de l'outillage | Contrôle dimensionnel amélioré | Méthodes de mesure et tolérances documentées |
| Maintenance préventive | Maintenir l'état de l'outillage | Une production à long terme plus prévisible | Points d'usure, intervalles de nettoyage et pièces de rechange |
La meilleure configuration est celle qui répond aux objectifs de qualité et de livraison du client à un coût total durable. Un prix initial inférieur du moule peut ne pas représenter la meilleure valeur à long terme si la conception génère des rebuts excessifs, un entretien difficile ou une production instable.
Un processus de développement structuré réduit l’incertitude et aide les fabricants à identifier les problèmes avant la production à grande échelle. Pour un projet de boîtier télécommandé à grande cavité, les étapes suivantes sont particulièrement importantes.
Une collaboration précoce entre le concepteur de moules, l’équipe de moulage par injection et l’ingénieur produit est particulièrement précieuse. Les modifications apportées à l'encliquetage, à l'emplacement de la porte ou à l'épaisseur de la paroi peuvent être peu coûteuses pendant la conception, mais coûteuses une fois le moule terminé.
Le contrôle qualité doit vérifier à la fois l'outillage lui-même et les composants en plastique qui en sont issus. Un moule de précision ne connaît un succès commercial que s'il est capable de fabriquer de manière répétée des pièces répondant aux spécifications convenues.
Les machines à mesurer tridimensionnelles (MMT), les systèmes de mesure optiques, les jauges et les outils d'inspection de surface peuvent être sélectionnés en fonction de l'élément vérifié. Les méthodes de mesure doivent correspondre aux exigences du dessin et au niveau de précision requis.
Pour les programmes à volume élevé, un plan de validation documenté peut inclure une inspection du premier article, des rapports dimensionnels, des critères d'approbation des échantillons convenus et une surveillance continue des processus. Les normes d'acceptation doivent être établies conjointement par le client et le fournisseur avant le début de la production de masse.
La sélection des fournisseurs a un impact direct sur le développement des outils, la stabilité de la production et les coûts d'exploitation à long terme. Les acheteurs doivent évaluer la capacité d’ingénierie ainsi que les engagements en matière de prix et de livraison.
Avant de passer une commande, réfléchissez aux questions suivantes :
Le portefeuille de fabrication de moules de Weishuo comprend des solutions de moules de précision et des systèmes de contrôle de précision à canaux chauds. Les acheteurs évaluant unMoulage par injection de précision pour petits boîtiers de télécommande à grande cavitépeut discuter de la disposition des cavités, des exigences de surface, de la sélection des matériaux et des objectifs de production avec l'équipe d'ingénierie avant de finaliser les spécifications de l'outillage.
Explorez les principaux avantages des solutions de moulage de Weishuo pour en savoir plus sur ses capacités d'ingénierie de moules, son approche de fabrication et ses pratiques d'assurance qualité.
Un moule à grande cavité peut produire plusieurs composants en un seul cycle d'injection, augmentant ainsi le rendement potentiel et réduisant le coût de moulage par pièce. Les économies réelles dépendent du nombre d'empreintes, du temps de cycle, de la consommation de matériaux, du taux de rebut, de l'utilisation de la machine et des coûts de maintenance.
L'ABS est une option courante pour les boîtiers électroniques à usage général. Le PC/ABS, le PC et le PP peuvent également convenir à des applications spécifiques. La sélection finale doit tenir compte de la résistance aux chocs, de l'exposition à la chaleur, de l'apparence de la surface, de la stabilité dimensionnelle et des exigences de traitement de la résine.
Ils peuvent améliorer l'équilibre des canaux, optimiser l'emplacement des portes, concevoir des canaux de refroidissement uniformes, fournir une ventilation efficace et valider le processus de moulage par des essais systématiques. La comparaison d'échantillons provenant de cavités individuelles permet d'identifier les problèmes localisés avant qu'ils n'affectent l'ensemble d'un cycle de production.
Les systèmes à canaux chauds peuvent réduire les déchets des canaux froids et permettre une livraison contrôlée des matériaux dans des conceptions de moules appropriées. Leur efficacité dépend de la résine, de la disposition des portes, du contrôle de la température, de la configuration de la cavité et de la qualité de surface requise. Ils doivent être évalués par rapport à l’ensemble du budget d’outillage et de fonctionnement.
Les informations utiles comprennent des dessins 2D, des fichiers CAO 3D, les spécifications des matériaux, le nombre de cavités cibles, le volume annuel estimé, les tolérances dimensionnelles, les exigences de finition de surface, les spécifications des machines d'injection disponibles et les étapes de livraison prévues. Le partage de ces détails aide le fournisseur à élaborer une proposition technique plus précise.
Demandez des échantillons d’essai, des rapports d’inspection dimensionnelle, des évaluations d’apparence et une vérification de l’assemblage. Pour les outils multi-empreintes, demandez des comparaisons empreinte par empreinte et des preuves que le processus peut maintenir un rendement constant sur des cycles répétés.
La faisabilité de la modification dépend de la nature du changement de conception, de l'acier disponible dans la zone du moule concernée, de la disposition du refroidissement et des canaux, ainsi que de l'étendue de la révision de l'outillage. Les acheteurs doivent établir un processus de modification technique clair et examiner l'impact sur les coûts et le calendrier avant d'approuver les modifications.
Un moule de boîtier de télécommande à grande cavité est un investissement de production qui doit équilibrer précision, apparence, efficacité du cycle et fiabilité à long terme. Une disposition soignée des cavités, une livraison optimisée des matériaux, un refroidissement efficace, une éjection fiable et une validation structurée de la qualité contribuent tous à des composants moulés cohérents. La bonne stratégie d'outillage commence par une compréhension claire des exigences du produit et se poursuit par le moulage d'essai, l'optimisation des processus et la maintenance préventive.
Weishuo soutient les projets de moules avec une approche axée sur l'ingénierie en matière d'outillage de précision et de production à haute efficacité. Si vous développez un nouveau boîtier de télécommande ou mettez à niveau un processus de fabrication existant,Contactez-nouspour discuter de vos dessins, des exigences en matière de matériaux, du résultat cible et des attentes en matière de qualité. Notre équipe peut vous aider à évaluer une configuration de moule appropriée et à développer une solution adaptée aux spécifications de votre produit et à vos objectifs de production.